联系人:项艳
手机:13382641389
电话:0515-88691673
传真:0515-88691678
邮箱:97543880@qq.com
地址:江苏省盐城市金融城2号楼705室
网址:https://www.ycfyhj.cn
涂层处理的技术边界,不在“能做什么形状”,而在“设备放不放得下”。
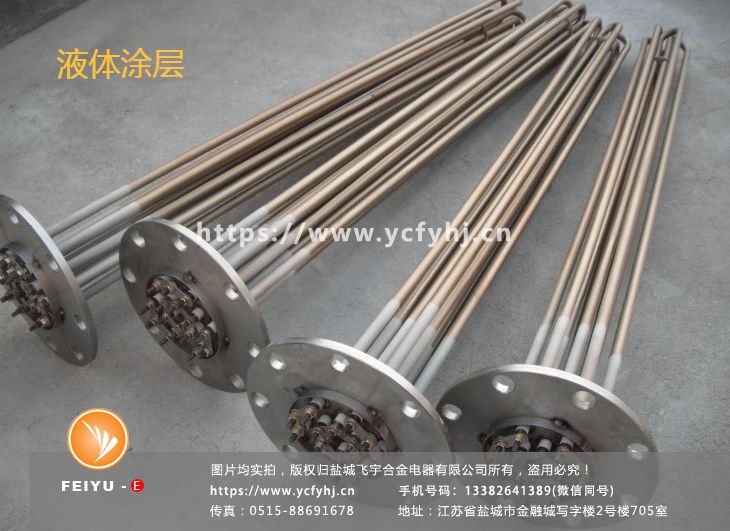
从工艺原理看,氟涂层加热管可以采用直管、U形管、异形管、带紧固件或法兰等多种结构-16。管形本身不是限制条件。但涂层工艺包含前处理喷砂、喷涂成膜、高温烘烤固化三个环节,每个环节都有设备的有效加工尺寸。产品能否做,最终取决于管体总长、展开尺寸、弯折后的外形轮廓能不能进得了喷砂舱和烘烤炉。
喷砂是涂层附着力的基础。管体表面需要形成均匀的粗糙度,氟涂层才能可靠咬合。喷砂设备对工件外形有物理空间限制:常规转盘式喷砂机的工作室尺寸约为 1200×800×850 mm,可加工工件的最大外形尺寸受限于舱门开口和转盘直径-10。不同设备型号的容纳能力不同,采购成品设备与定制大型喷砂舱的边界差异很大。
对于加热管而言,一根总长超过喷砂舱有效深度的直管无法整体处理;U形管或蛇形管弯折后的投影宽度若超出舱门,装夹即存在困难。折叠管型还面临喷砂均匀性问题——管与管之间的遮挡区域砂粒难以到达,涂层附着力可能不一致。因此,异形管能否做涂层,需要在图纸阶段评估展开轮廓与喷砂设备舱体的匹配关系。

喷涂后的湿膜必须经过高温烘烤才能固化成连续涂层。烘烤炉的炉膛尺寸是比喷砂舱更刚性的约束:炉温越高,炉体结构越厚,大尺寸炉膛的制造难度和成本急剧上升。管体总长超过烘烤炉有效深度,就无法整体烘烤。
烘烤不足的后果是涂层固化不完全,耐腐蚀性和附着强度都会打折扣。管体两端通常需要预留冷区或接线区,这些区域一般不涂层或采用分段处理。如果产品带法兰、螺纹接口或接线盒,装夹方式会进一步压缩有效烘烤空间。能进喷砂舱不等于能进烘烤炉,两个工序的尺寸边界需要同时满足。
可制造性边界不只是“能不能放进去”,还包含“放进去之后热设计能不能成立”。
PFA粉末氟涂层和液体氟涂层在这一点上一致:涂层本身是高分子材料,耐温有限。涂层下的管体表面温度必须得到控制,表面负荷必须按介质、温度及散热条件设计在较低水平-9-16。低表面负荷意味着在给定功率下,发热区长度需要相应延长,或管径需要适当加大。这反过来会影响管体总尺寸,可能超出前述设备边界。
液体涂层的推荐表面负荷通常控制在每米功率 2kW 左右-1。类似地,四氟涂层的参考设计中表面功率常控制在 1.5 W/cm² 以内-2。具体数值因介质、流速、液位和散热条件而异,不能脱离工况直接套用。干烧、低液位、局部露出液面等情况会显著恶化散热,表面负荷需要进一步下调或增设保护措施-16。
可制造性判断的合理顺序是:
先确认管形 → 再核对喷砂舱边界 → 再核对烘烤炉边界 → 最后核算表面负荷是否满足工艺要求。
管形是输入条件,设备边界是硬约束,表面负荷是热设计约束。三者同时成立,产品才具备可制造性。任一条件不满足,需要调整管形、尺寸、功率分布或寻求其他表面处理方案。
与铁氟龙套管相比,涂层方案的优势在于涂层与管壁之间无间隙,传热路径更直接-1。但这一优势的代价是涂层对管壁温度的敏感性更高——套管有空气间隙作为热缓冲,涂层没有。这也是两种氟涂层都必须严格限制表面负荷的工艺根因。
上一新闻:单头加热管内出线、外接线和侧出线分别解决什么问题?
下一新闻:【企业通知】2026年国庆节放假通知